
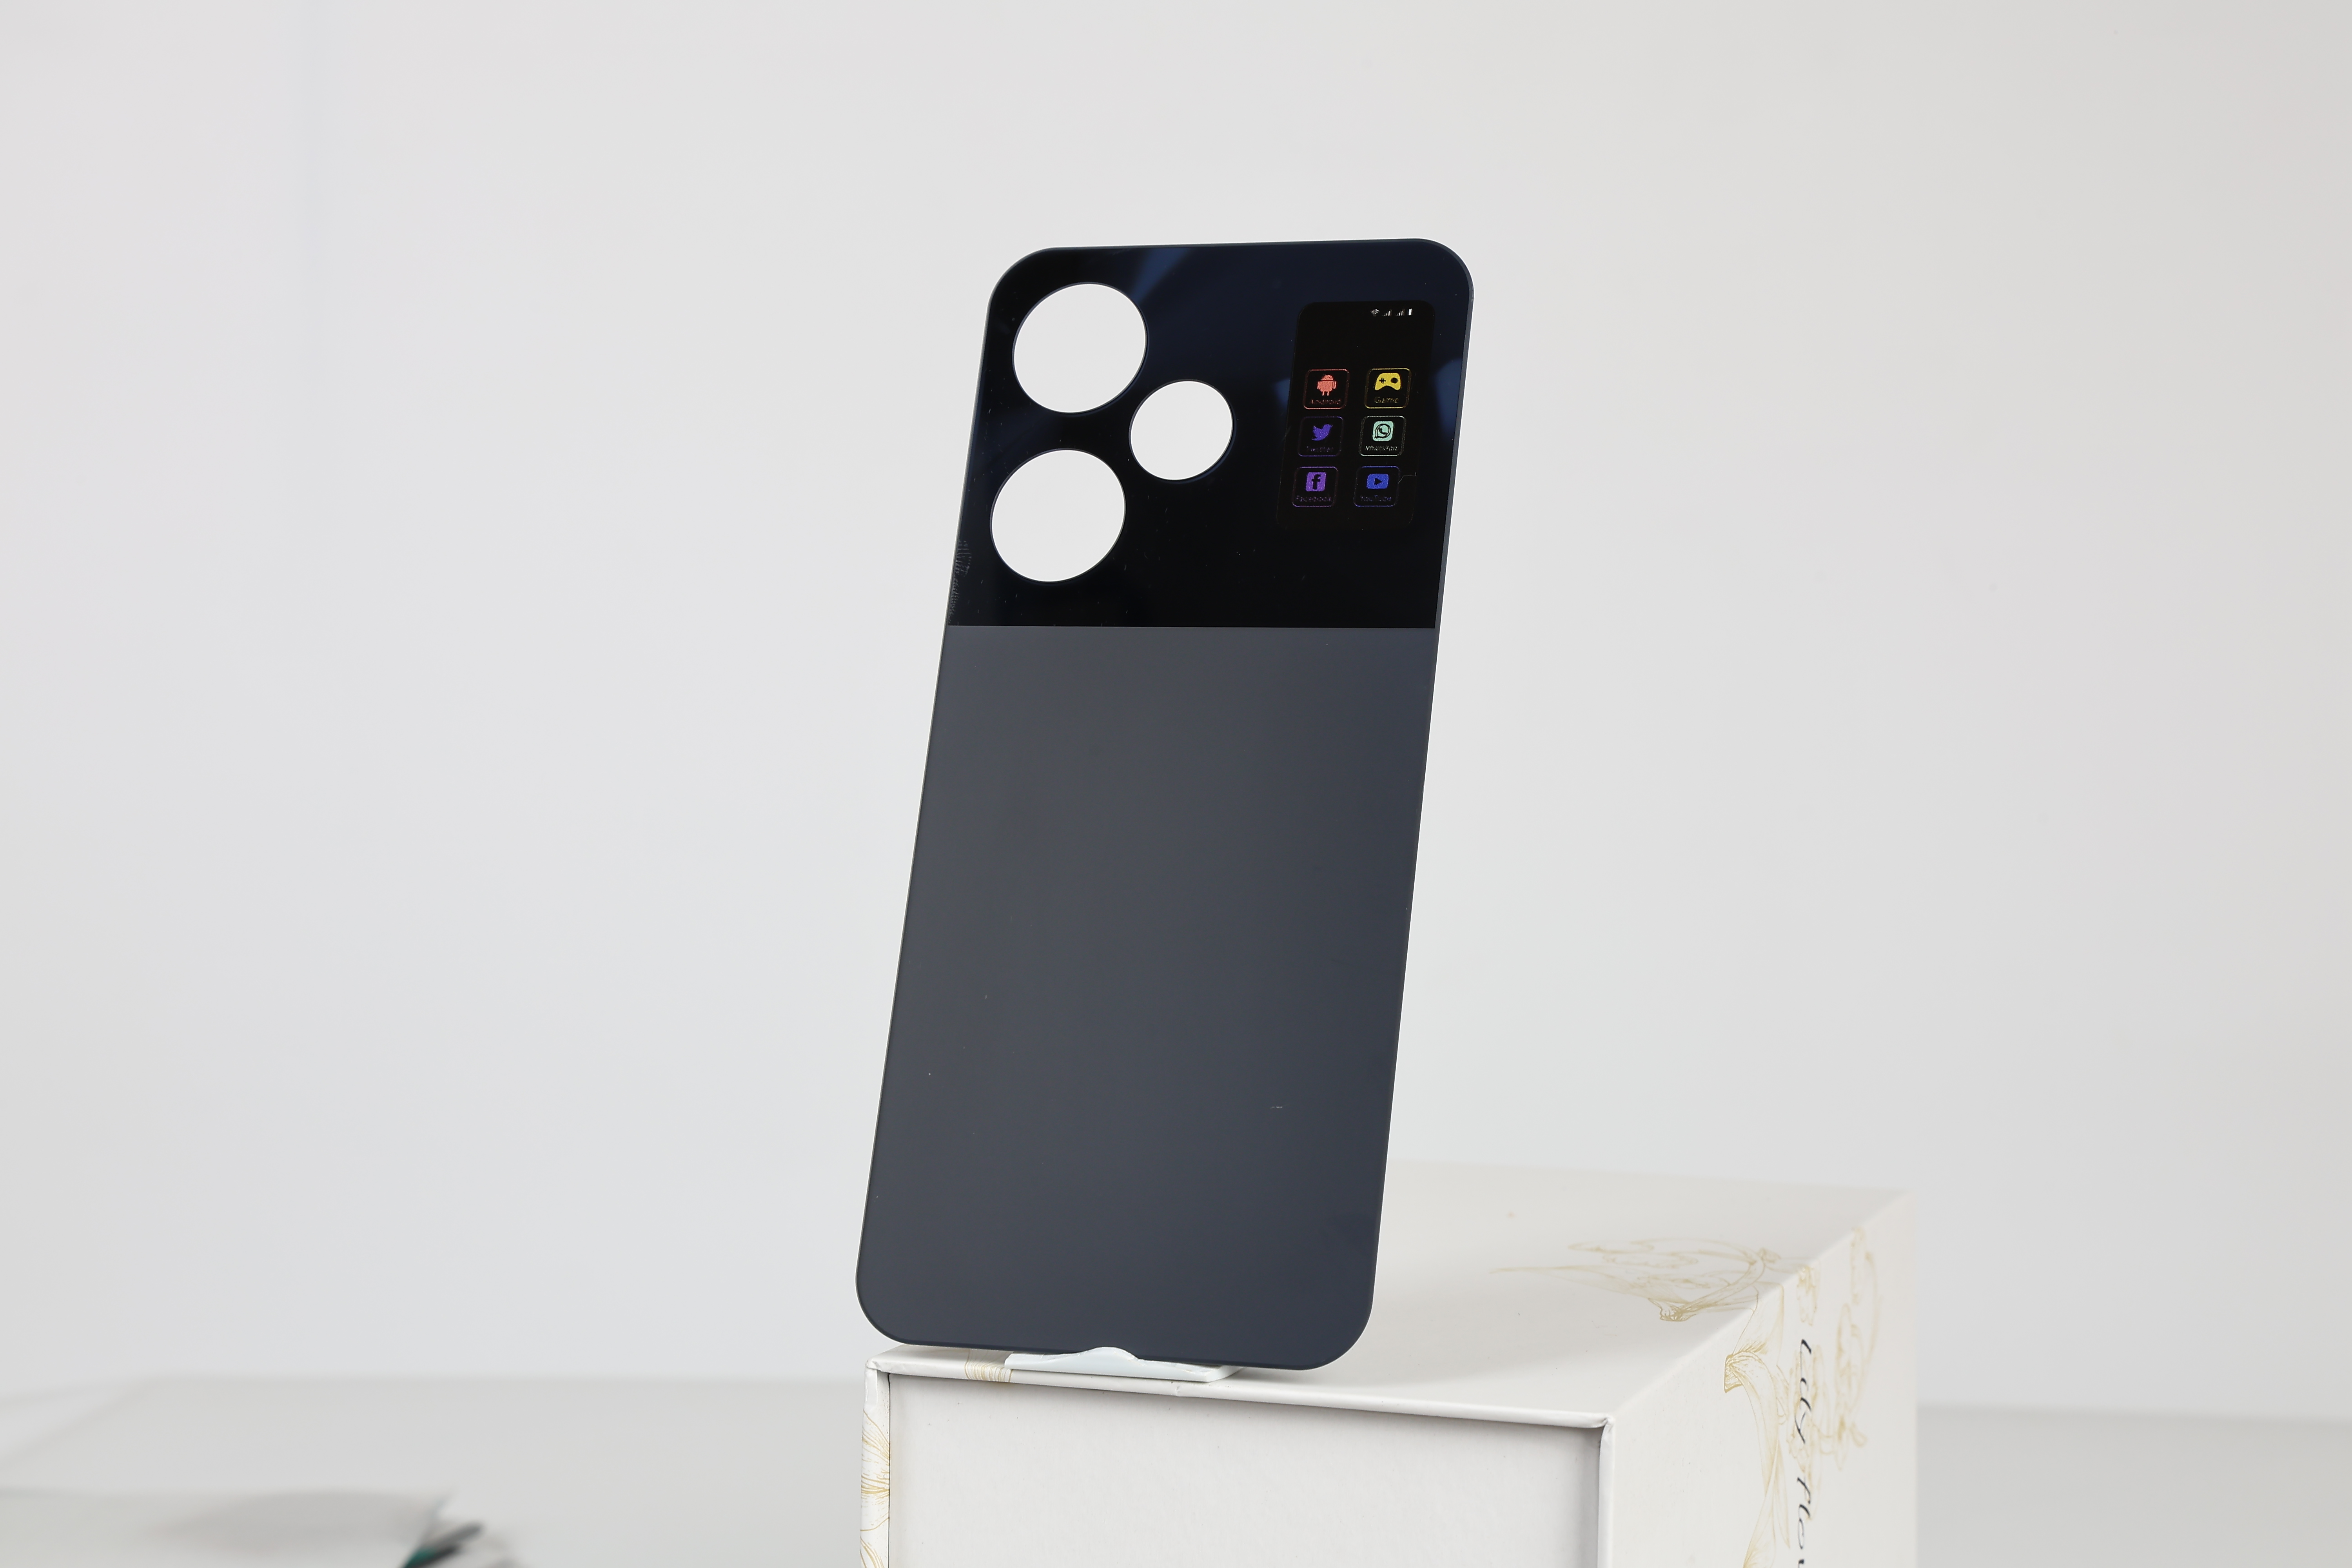
ฝาครอบกระจก AG: คู่มือการเคลือบผิวและการผลิตเพื่อป้องกันแสงสะท้อน
สํารวจการกัดกรดเคมี การเคลือบนาโน และมาตรฐานคุณภาพสําหรับแผ่นกระจกหลังกันแสงสะท้อนในการผลิตแบบ B2B
กระจกกันแสงสะท้อน (AG) กลายเป็นหนึ่งในผลิตภัณฑ์เคลือบผิวที่ได้รับความนิยมมากที่สุดสําหรับฝาหลังสมาร์ทโฟน โดยให้ความสวยงามแบบด้านที่โดดเด่น ผสมผสานกับการกันลายนิ้วมือและการยึดเกาะที่ดีขึ้น สําหรับผู้ซื้อ B2B — รวมถึงผู้ผลิต OEM ผู้จัดจําหน่ายอุปกรณ์เสริมเคลื่อนที่ และยี่ห้ออิเล็กทรอนิกส์สําหรับผู้บริโภค — การเข้าใจกระบวนการผลิตกระจก AG วิธีการบําบัดพื้นผิวที่มีอยู่ และมาตรฐานการควบคุมคุณภาพเป็นสิ่งจําเป็นสําหรับการจัดหาแผงหลังที่มีประสิทธิภาพสูงและเชื่อถือได้ ซึ่งตอบสนองทั้งความคาดหวังของผู้บริโภคและเป้าหมายต้นทุนการผลิต
AG Glass คืออะไร?
AG glass หรือที่ย่อมาจาก anti-glare glass เป็นผิวกระจกที่ผ่านการบําบัดพิเศษเพื่อกระจายแสงสะท้อน ลดแสงจ้าที่มองเห็นได้ในขณะที่ยังคงความคมชัดทางแสงสูง แตกต่างจากกระจกเงาทั่วไปที่ทําหน้าที่เหมือนกระจกภายใต้แสงจ้า กระจก AG มีพื้นผิวที่มีโครงสร้างจุลภาค — สร้างขึ้นจากการกัดกรดเคมี การเคลือบ หรือการทําให้พื้นผิวทางกล — ซึ่งกระจายแสงที่เข้ามาในหลายมุม ช่วยขจัดการสะท้อนที่คมชัดได้อย่างมีประสิทธิภาพ
เมื่อใช้กับฝาหลังสมาร์ทโฟน AG glass มีข้อดีหลักสามประการ ได้แก่ รูปลักษณ์ด้านพรีเมียมที่แตกต่างจากรุ่นเงาทั่วไป, การมองเห็นลายนิ้วมือที่ลดลงอย่างมากทําให้พื้นผิวดูสะอาดตลอดทั้งวัน และการจับถนัดที่ดีขึ้นทําให้โทรศัพท์สวมใส่สบายและมั่นคงยิ่งขึ้น คุณสมบัติเหล่านี้ทําให้ฝาหลังกระจก AG เป็นตัวเลือกยอดนิยมสําหรับสมาร์ทโฟนเรือธงจากยี่ห้ออย่าง Apple (i โทรศัพท์ 11 Pro "กระจกด้าน"), Samsung, Huawei และ Xiaomi
กระจก AG กับกระจกธรรมดา และกระจกฝ้า
ผู้ซื้อมักสับสนระหว่างกระจก AG กับ กระจกฝ้า แต่ทั้งสองแตกต่างกันโดยพื้นฐานในโครงสร้างพื้นผิว วิธีการผลิต และประสิทธิภาพทางแสง ตารางด้านล่างชี้แจงความแตกต่าง:
| ทรัพย์สิน | AG Glass | แก้วธรรมดา | กระจกฝ้า |
|---|---|---|---|
| การบําบัดผิว | การกัดกรดเคมีหรือการเคลือบนาโน | ขัดเงา ไม่ต้องผ่านการบําบัด | การพ่นทรายหรือการกัดกรด |
| พื้นผิว | ขนาดจุลภาคไม่สม่ําเสมอ (0.05–0.3 ไมครอน) | เรียบเนียน เหมือนกระจก | หยาบขนาดมหภาค (1–10 ไมโครเมตร) |
| การส่งผ่านแสง | 90% – 95% | 92% – 96% | 70% – 85% |
| ระดับหมอก | 3% – 15% | < 1% | 30% – 80% |
| ลดแสงจ้า | ยอดเยี่ยม | ไม่มี | ดี (แต่เบลอ) |
| ความต้านทานลายนิ้วมือ | สูง | ต่ํา | ปานกลาง |
| สัมผัสได้จริง | ผิวด้านเรียบเนียน นุ่มนวล | ลื่น ลื่น | หยาบ มีเม็ด |
| ความเข้ากันได้ของการพิมพ์ | พิมพ์ UV เข้ากันได้กับชั้น AG | พิมพ์ UV การยึดเกาะยอดเยี่ยม | ถ้ามีจํากัด งานพิมพ์อาจดูไม่สม่ําเสมอ |
ความแตกต่างที่สําคัญอยู่ที่ขนาดของพื้นผิว AG glass ทํางานในระดับจุลภาค — ความไม่สม่ําเสมอของพื้นผิวน้อยกว่าความยาวคลื่นของแสงที่มองเห็น — ซึ่งช่วยให้สามารถกระจายการสะท้อนโดยไม่ลดทอนความคมชัดของภาพ ในทางตรงกันข้าม กระจกฝ้าจะมีโครงสร้างผิวที่ใหญ่กว่ามาก ซึ่งสร้างลักษณะทึบแสงและกระจายแสงอย่างตั้งใจ สําหรับ ฝาหลังโทรศัพท์ AG glass เป็นตัวเลือกที่เหนือกว่าเมื่อต้องการทั้งความคมชัดทางสายตา (สําหรับดีไซน์ที่พิมพ์ด้วย UV) และคุณสมบัติกันแสงสะท้อน
วิธีการบําบัดผิวกระจก AG
มีวิธีการผลิตหลายแบบที่สามารถสร้างเอฟเฟกต์ป้องกันแสงสะท้อนบนกระจกได้ การเลือกวิธีการรักษามีผลต่อต้นทุน ความทนทาน ระดับหมอก และความเหมาะสมกับการใช้งานอุปกรณ์เฉพาะ ด้านล่างนี้คือสามวิธีหลักที่ใช้ในการผลิต ฝาครอบกระจก หลังของ AG:
1. การกัดกรดด้วยสารเคมี (กรดกัดกร่อน)
การกัดกรดเคมีเป็นวิธีที่ใช้กันอย่างแพร่หลายที่สุดในการผลิตแก้ว AG ในการผลิตจํานวนมาก กระบวนการนี้เกี่ยวข้องกับการจุ่มแผงแก้วลงในสารละลายกรด — โดยทั่วไปคือกรดไฮโดรฟลูออริก (HF) ผสมกับกรดซัลฟิวริก (H2SO4) — ซึ่งจะละลายผิวกระจกในปริมาณจุลภาคอย่างเลือกสรร สร้างพื้นผิวไมโครที่สม่ําเสมอ ความลึก ระยะเวลา และความเข้มข้นของกรดในการกัดกรดจะควบคุมระดับหมอกสุดท้ายและความหยาบของพื้นผิวโดยตรง
พารามิเตอร์สําคัญ:
- ความลึกในการกัดกร่อน: 0.05 μm – 0.3 μm (ควบคุมความเข้มของหมอก)
- อุณหภูมิการแปรรูป: 20°C – 35°C
- เวลาแช่: 30 วินาที – 5 นาที (ขึ้นอยู่กับหมอกที่ต้องการ)
- การทําความสะอาดหลังการกัดกร่อน: ล้างด้วยน้ําดีไอออน + อ่างล้างกลาง
การกัดกรดด้วยสารเคมีจะสร้างพื้นผิว AG ที่ทนทานต่อการขีดข่วนถาวร เพราะพื้นผิวถูกสร้างขึ้นโดยการลอกวัสดุออกแทนที่จะเคลือบ ทําให้มีความทนทานสูงและทนต่อการสึกหรอจากการใช้งานประจําวัน เป็นวิธีที่นิยมสําหรับ ฝาครอบกระจกสมาร์ทโฟนระดับพรีเมียม ที่ความสมบูรณ์ของพื้นผิวในระยะยาวเป็นสิ่งสําคัญ
2. การเคลือบนาโน (การเคลือบแบบหมุน / การเคลือบแบบสเปรย์)
การเคลือบนาโนจะทาชั้นบาง ๆ (โดยทั่วไป 50–200 นาโนเมตร) ของอนุภาคที่มีซิลิกาหรือฟลูออโรโพลิเมอร์ลงบนผิวกระจกเพื่อสร้างเอฟเฟกต์ป้องกันแสงจ้า การเคลือบนี้สามารถทําได้โดยการเคลือบแบบหมุน (สําหรับแผงแบน) หรือแบบสเปรย์ (สําหรับรูปทรงโค้งหรือไม่สม่ําเสมอ) หลังจากการเคลือบ การเคลือบจะถูกบ่มที่อุณหภูมิสูง (80°C – 150°C) เพื่อสร้างฟิล์มที่ทนทานและโปร่งใส
การเคลือบนาโนมีข้อดีในเรื่องความยืดหยุ่นในการผลิต — ระดับหมอกสามารถปรับได้อย่างแม่นยําโดยการปรับขนาดอนุภาคและความหนาของสารเคลือบ — และยังสามารถผสมผสานกับชั้นฟังก์ชันเพิ่มเติม เช่น การเคลือบกันรอยนิ้วมือ (AF) oleophobic ในขั้นตอนการใช้งานเดียว อย่างไรก็ตาม พื้นผิว AG ที่เคลือบนาโนโดยทั่วไปจะทนต่อรอยขีดข่วนน้อยกว่าพื้นผิวที่กัดกรดด้วยสารเคมี เนื่องจากผลกันแสงสะท้อนจะอยู่ในชั้นเคลือบมากกว่าพื้นผิวแก้วโดยตรง
3. การบําบัดแบบผสมผสาน AG + AF
ฝาหลังกระจก AG ระดับสูงหลายรุ่นใช้กระบวนการสองขั้นตอน: การกัดกรดเคมีเพื่อพื้นผิวป้องกันแสงสะท้อน ตามด้วยการเคลือบด้วยสุญญากาศหรือการฉีดเคลือบกันรอยนิ้วมือ (AF) oleophobic การเคลือบ AF จะเติมเต็มช่องว่างเล็ก ๆ ของพื้นผิวที่ถูกกัด ลดพลังงานบนพื้นผิว และทําให้น้ํามันกับเหงื่อเกาะแทนที่จะกระจาย ซึ่งช่วยเพิ่มความต้านทานการเลอะเทอะอย่างมากและทําให้พื้นผิวทําความสะอาดได้ง่ายขึ้น
การกัดกรดเคมี
เนื้อสัมผัสไมโครถาวรผ่านการบําบัดด้วยกรด มีความทนทานสูงสุดและทนต่อการขีดข่วน
เหมาะสําหรับ: อุปกรณ์พรีเมียมที่มีปริมาณมาก
นาโนโค้ท
การควบคุมหมอกอย่างแม่นยําด้วยการตกตะกอนอนุภาค ยืดหยุ่นสําหรับการสร้างต้นแบบและสเปกแบบกําหนดเอง
เหมาะสําหรับ: สินค้าสั่งทําพิเศษและระดับกลาง
AG + AF รวมกัน
พื้นผิว AG ที่กัดกร่อนพร้อมเคลือบทับที่กันน้ํามัน ทนต่อรอยนิ้วมือและคราบสูงสุด
เหมาะสําหรับ: รุ่นเรือธงและรุ่นพรีเมียม
กระบวนการผลิตฝาหลังกระจก AG
การผลิตฝาหลังกระจก AG ต้องใช้ขั้นตอนการผลิตที่มีความแม่นยําหลายขั้นตอน แต่ละขั้นตอนต้องใช้อุปกรณ์เฉพาะทางและการควบคุมคุณภาพอย่างเข้มงวดเพื่อให้ได้ผลลัพธ์ที่สม่ําเสมอในทุกชุดการผลิต กระบวนการทั้งหมด โดยทั่วไปจะเป็นไปตามลําดับดังนี้:
ขั้นตอนที่ 1: การตัดและขึ้นรูปแก้ว
แผ่นกระจกโฟลตดิบหรือแผ่นกระจกอะลูมิโนซิลิเกตจะถูกตัดตามขนาดอุปกรณ์โดยใช้การตัด CNC แบบแม่นยําหรือการสลักด้วยเลเซอร์ สําหรับฝาหลังโค้ง กระจกจะถูกขึ้นรูปด้วยการดัดร้อนที่อุณหภูมิ 600°C – 750°C ในแม่พิมพ์ความแม่นยํา
ขั้นตอนที่ 2: ขัดขอบ (2.5D / 3D)
การเจียรและขัดขอบ CNC จะสร้างขอบที่เรียบและโค้งมน — โดยทั่วไปเป็นขอบโค้ง 2.5 มิติ หรือขอบโค้ง 3 มิติเต็มรูปแบบ — ที่สอดคล้องกับรูปทรงของโครงอุปกรณ์ ขั้นตอนนี้ช่วยป้องกันการบิ่นและช่วยให้การเปลี่ยนผ่านระหว่างกระจกกับตัวเครื่องเป็นไปอย่างราบรื่น
ขั้นตอนที่ 3: การเสริมความแข็งแรงทางเคมี (การอบมสภาพ)
แก้วที่ขึ้นรูปจะผ่าน กระบวนการอบแห้งแลกเปลี่ยนไอออน ในอ่างเกลือโพแทสเซียมหลอมเหลว (KNO3) ที่อุณหภูมิ 380°C – 420°C เป็นเวลา 4–8 ชั่วโมง กระบวนการนี้จะแทนที่ไอออนโซเดียมขนาดเล็กด้วยไอออนโพแทสเซียมขนาดใหญ่บนผิวแก้ว สร้างชั้นความเครียดอัดที่เพิ่มความต้านทานแรงกระแทกอย่างมากและได้ความแข็ง 9H
ขั้นตอนที่ 4: การบําบัดผิวด้วย AG
กระจกเทมเปอร์จะถูกแปรรูปผ่านกระบวนการ AG ที่เลือกไว้ — การกัดกรดเคมี, การเคลือบนาโน หรือการผสม AG+AF — เพื่อสร้างพื้นผิวไมโครที่ต้านแสงสะท้อน พารามิเตอร์การแกะสลักจะถูกปรับเทียบอย่างระมัดระวังเพื่อให้ได้ระดับหมอกเป้าหมาย (โดยทั่วไป 3%–12% สําหรับปกหลัง)
ขั้นตอนที่ 5: การพิมพ์ UV และการใช้งานออกแบบ
ดีไซน์ โลโก้ ไล่สี และลวดลายที่ออกแบบเฉพาะจะถูกพิมพ์ลงบนพื้นผิวด้านในของแผงกระจก AG ด้วยเครื่องพิมพ์ UV แบบแบนความละเอียดสูง (1440 dpi ขึ้นไป) พื้นผิว AG หันออกด้านนอก ขณะที่ลวดลายพิมพ์สามารถมองเห็นผ่านกระจกได้ด้วยการบิดเบือนน้อยที่สุด
ขั้นตอนที่ 6: การติดกาว การตัด และการควบคุมคุณภาพ
กาวออปติคัล AB แบบสองด้านถูกติดที่ผิวด้านใน และเจาะรูกล้อง/เซ็นเซอร์ทําด้วยวิธีเจาะ CNC ที่แม่นยํา แต่ละหน่วยจะผ่านการตรวจสอบคุณภาพ รวมถึงการตรวจสอบข้อบกพร่องทางสายตา การวัดความมัว การทดสอบการยึดเกาะ และการทดสอบการตกหล่น
ข้อมูล จำเพาะ GLASS สําหรับฝาหลังกระจก AG
เมื่อประเมินซัพพลายเออร์ ฝาครอบกระจก AG ผู้ซื้อ B2B ควรขอแผ่นสเปกที่ละเอียดซึ่งครอบคลุมพารามิเตอร์สําคัญดังต่อไปนี้:
ข้อมูล จำเพาะ AG Glass ด้านหลัง
ประเภทแก้ว
อะลูมิโนซิลิเกต / โซดา-ไลม์ผ่านการอบเทมเปอร์
ความแข็ง
9H (การทดสอบความแข็งของดินสอ)
ช่วงความหนา
0.5 มม. – 1.1 มม.
การส่งผ่านแสง
90% – 95%
ระดับหมอก
3% – 15% (ปรับแต่งได้)
ความเงา (60°)
50 – 110 GU (ปรับได้)
ความหยาบของผิว (Ra)
0.05 ไมครอน – 0.3 ไมครอน
การเคลือบ AF (ตัวเลือก)
มุมติดต่อน้ํา≥ 110°
กาว
กาวออปติคอลสองหน้า AB
มาตรฐานการทดสอบการตก
1.0 เมตร – 1.5 เมตรบนแผ่นเหล็ก
การเปรียบเทียบวิธีการบําบัดผิว
การเลือกวิธีการบําบัด AG ที่เหมาะสมขึ้นอยู่กับตลาดเป้าหมาย ปริมาณการผลิต งบประมาณต้นทุน และข้อกําหนดด้านประสิทธิภาพ:
| เกณฑ์ | การกัดกรดเคมี | นาโนโค้ท | AG + AF รวมกัน |
|---|---|---|---|
| ความต้านทานรอยขีดข่วน | ยอดเยี่ยม (เนื้อสัมผัสถาวร) | ระดับปานกลาง (เคลือบอาจสึกหรอได้) | ดี (ฐานสลัก + เคลือบทับ) |
| ความสม่ําเสมอของหมอก | สูง (ควบคุมด้วยอ่างอาบน้ํา) | สูง (ควบคุมด้วยความหนา) | สูง |
| ป้องกันรอยนิ้วมือ | ปานกลาง | ดี | ยอดเยี่ยม |
| ต้นทุนผลิตภัณฑ์ | ขนาดกลาง | ปานกลาง-ต่ํา | กลาง-สูง |
| รองรับการพิมพ์ UV | ดี (พิมพ์บนพื้นผิวด้านใน) | ดี | ดี (พิมพ์ก่อนเคลือบ AF) |
| ระยะเวลาการผลิต (ต่อล็อต) | 7 – 12 วันทําการ | 5 – 10 วันทําการ | 10 – 15 วันทําการ |
การจัดหาสินค้า B2B: การประเมินผู้ผลิตฝาครอบหลังกระจกของ AG
การเลือก พันธมิตรการผลิต ที่เหมาะสมสําหรับฝาปิดกระจก AG จําเป็นต้องประเมินความสามารถทางเทคนิค ความสม่ําเสมอในการผลิต และความน่าเชื่อถือในการสื่อสารอย่างรอบคอบ นอกเหนือจากเกณฑ์มาตรฐานสําหรับผู้จัดจําหน่ายฝาครอบกระจกทั่วไป การผลิตกระจกของ AG ยังต้องการการตรวจสอบเพิ่มเติมในหลายด้าน:
ความสามารถในการบําบัด AG
โรงงานมีสายการกัดกรดและอุปกรณ์เคลือบของตัวเองหรือไม่? กระบวนการผลิตภายใน AG ช่วยให้การควบคุมคุณภาพดีขึ้นและระยะเวลาการส่งมอบที่รวดเร็วกว่าการจ้างภายนอกดําเนินการบําบัด ขอรับการเยี่ยมชมโรงงานหรือยืนยันสถานที่
ความสม่ําเสมอของหมอกและความเงา
ขอรายงานการทดสอบเครื่องวัดหมอกและเครื่องวัดความเงาจากตัวอย่างการผลิต ระดับหมอกที่สม่ําเสมอ (± 2% ในแต่ละชุด) บ่งชี้ถึงกระบวนการกัดกร่อนหรือเคลือบที่ควบคุมได้ดี หมอกที่ไม่สม่ําเสมอทําให้เกิดความแตกต่างที่เห็นได้ชัดระหว่างหน่วยในลําดับเดียวกัน
ความทนทานของเคลือบ AF
หากระบุการบําบัด AG+AF ให้ทดสอบความทนทานของเคลือบเคลือบด้วยไขมันโดยใช้การขัดถูด้วยใยเหล็ก (ASTM F735) และการทดสอบจําลองลายนิ้วมือ การเคลือบ AF คุณภาพดีจะรักษามุมติดต่อน้ําให้สูงกว่า 100° หลังจากผ่านรอบการเช็ดถึง 5,000+ ครั้ง
การรับรองและการปฏิบัติตามข้อกําหนด
ตรวจสอบการรับรอง ISO 9001, การปฏิบัติตาม RoHS สําหรับวัสดุ และการปฏิบัติตาม REACH สําหรับสารเคมีที่ใช้ในการกัดกรดและการเคลือบ ผู้ผลิตที่ให้บริการตลาดยุโรปและอเมริกาเหนือต้องปฏิบัติตามข้อกําหนดด้านสิ่งแวดล้อมและความปลอดภัยที่เข้มงวด
การใช้งานทั่วไปของฝาปิดกระจก AG
ฝาหลังกระจก AG ถูกนําไปใช้ในอุปกรณ์อิเล็กทรอนิกส์สําหรับผู้บริโภคและอุตสาหกรรมหลากหลายประเภท:
- สมาร์ทโฟน — สมาร์ทโฟนระดับแฟลกชิปและระดับกลางที่ผิวด้านและกันลายนิ้วมือเป็นจุดขายสําคัญ การเคลือบ AG จะถูกใช้กับพื้นผิวภายนอก ขณะที่ กระจกนิรภัย ให้การปกป้องโครงสร้าง
- แท็บเล็ตและเครื่องอ่านอีบุ๊ ก — การใช้งานบนแผงขนาดใหญ่ที่ช่วยลดแสงสะท้อนช่วยให้อ่านได้สะดวกขึ้นเมื่อใช้งานกลางแจ้งและลดอาการเมื่อยล้าของดวงตาระหว่างการใช้งานเป็นเวลานาน
- เครื่องชาร์จไร้สาย — แผ่นชาร์จแก้ว AG ที่เข้ากับผิวด้านของสมาร์ทโฟนที่รองรับ เพื่อความสม่ําเสมอทางสายตาในทุกสายผลิตภัณฑ์
- อุปกรณ์สมาร์ทโฮม — แผงควบคุม ลําโพงอัจฉริยะ และตัวเครื่อง IoT ที่พื้นผิวกันแสงสะท้อนช่วยเพิ่มทัศนวิสัยของหน้าจอภายใต้แสงสว่างรอบข้าง
- จอแสดงผล รถยนต์ — ฝาครอบกระจก AG สําหรับหน้าจออินโฟเทนเมนต์และชุดมาตรวัดในรถยนต์ที่ต้องอ่านได้แม้ในแสงแดดโดยตรง
- อุปกรณ์สวมใส่ — ปกหลังสมาร์ทวอทช์และเครื่องติดตามสุขภาพที่ต้องการผิวด้านระดับพรีเมียมที่ทนต่อเหงื่อและรอยน้ํามันบนผิวหนัง
คําถามที่พบบ่อย
ความแตกต่างระหว่างกระจก AG กับกระจก AR คืออะไร?
กระจก AG (anti-glare) กระจายแสงผ่านพื้นผิวไมโครเท็กซ์เจอร์ ทําให้การสะท้อนเบลอและสังเกตเห็นได้น้อยลง กระจก AR (anti-reflective) ใช้การเคลือบแสงหลายชั้นเพื่อลดปริมาณแสงที่สะท้อนจากพื้นผิว เพิ่มการส่งผ่านโดยรวม กระจก AG ให้รูปลักษณ์ด้าน ในขณะที่กระจก AR ยังคงความโปร่งใส ทั้งสองสามารถรวมกันบนแผงเดียวเพื่อให้ได้ผลลัพธ์สูงสุด แม้ว่าจะพบได้บ่อยในงานแสดงผลมากกว่าปกหลัง
กระจก AG มีผลต่อคุณภาพการพิมพ์ UV บนปกหลังหรือไม่?
ไม่ การบําบัด AG จะทาที่ผิวภายนอก (ด้านนอก) ของกระจก ขณะที่การพิมพ์ UV มักทําที่พื้นผิวด้านใน (ด้านใน) โดยมองผ่านกระจก ซึ่งหมายความว่าพื้นผิว AG จะไม่รบกวนการออกแบบที่พิมพ์ออกมา ลายพิมพ์ดูคมชัดและมีชีวิตชีวาผ่านกระจก ขณะที่ผิวภายนอกช่วยลดแสงสะท้อนและป้องกันรอยนิ้วมือ
ควรเลือกระดับหมอกควันเท่าไหร่สําหรับฝาหลังกระจก AG ของสมาร์ทโฟน?
สําหรับฝาหลังสมาร์ทโฟน ระดับหมอกควันจะอยู่ที่ 5%–12% หมอกควันต่ํา (3%–6%) ให้เอฟเฟกต์ด้านที่ละเอียดอ่อนโดยส่งผลกระทบต่อรูปลักษณ์ของลวดลายพิมพ์ UV ด้านล่างน้อยมาก เหมาะสําหรับลวดลายที่มีรายละเอียดละเอียดหรือองค์ประกอบภาพถ่าย หมอกควันสูง (8%–15%) จะให้ลุคด้านที่เด่นชัดขึ้น พร้อมต้านแสงสะท้อนและรอยนิ้วมือที่แข็งแกร่งขึ้น เหมาะสําหรับดีไซน์สีทึบหรือไล่เฉดสีที่ต้องการการปกปิดคราบสกปรกสูงสุด
ฝาครอบกระจกหลังของ AG สามารถรองรับการชาร์จไร้สายได้หรือไม่?
ใช่ AG glass รองรับการชาร์จไร้สายได้อย่างสมบูรณ์ การป้องกันแสงสะท้อนจะไม่เพิ่มชั้นโลหะหรือชั้นนําไฟฟ้าใด ๆ ที่จะรบกวนการชาร์จตามมาตรฐาน Qi ความหนาของกระจก (โดยทั่วไป 0.5–0.85 มม. สําหรับฝาหลัง) และชั้นกาวมีผลกระทบต่อประสิทธิภาพการชาร์จน้อยมาก คล้ายกับ ฝาครอบกระจกเทมเปอร์มาตรฐาน
ขั้นต่ําและระยะเวลาการผลิตทั่วไปสําหรับคําสั่งซื้อฝาครอบกระจกหลังของ AG โดยทั่วไปคือเท่าไร?
MOQ สําหรับผ้าคลุมหลังกระจก AG โดยทั่วไปอยู่ระหว่าง 500 ถึง 2,000 ชิ้น ขึ้นอยู่กับความซับซ้อนของการเคลือบ AG และจํานวนรุ่นของอุปกรณ์ มีคําสั่งซื้อตัวอย่างจํานวน 20–50 หน่วยสําหรับการประเมินการออกแบบ ระยะเวลาการผลิตผลิตภัณฑ์คือ 10–18 วันทําการหลังจากได้รับอนุมัติการออกแบบ และจะเพิ่มเวลาอีก 3–7 วันสําหรับการผลิตตัวอย่าง คําสั่งซื้อแบบเร่งด่วนอาจได้รับการดําเนินการแบบเร่งด่วนโดยมีค่าใช้จ่ายพิเศษ contact.html" style="color:#3a78ef; การตกแต่งข้อความ: ขีดเส้นใต้;" >ติดต่อผู้ผลิตเพื่อขอราคาและระยะเวลาที่ชัดเจน
พร้อมที่จะหาฝาปิดกระจก AG สําหรับแบรนด์ของคุณหรือยัง?
ตั้งแต่การกัดกรดเคมีไปจนถึงการบําบัดแบบผสม AG+AF เรามีโซลูชันป้องกันแสงสะท้อนที่ปรับแต่งได้สําหรับสมาร์ทโฟนทุกรุ่น ขอตัวอย่างและแผ่นข้อมูลจําเพาะฟรีได้วันนี้